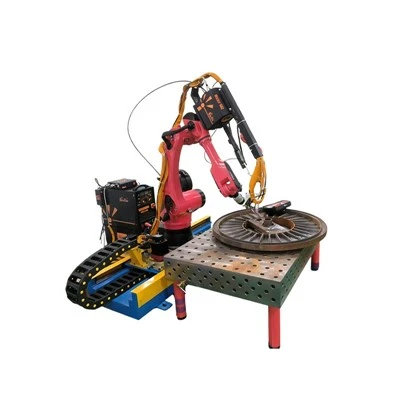
Hau long makim ol robot bilong weldim ol samting long laser
Wanem Em Robot Laser Welding na Wok Prinsipel bilong en?
Robot laser weldingi bungim wanpela 'focused laser light source' wantaim ol 'programable industrial robots' o ol 'collaborative robots'. Em i senisim ol wok we ol i save holim long han wantaim ol gutpela na kontrolim mekanik muvmen long kamapim bikpela mak bilong ripit long ol wok bilong weldim.

Wanpela 'high-energy-density laser beam i save lukluk stret long join bilong ol wokpis, na i save meltim metal hariap tru na kamapim wanpela liklik 'molten pool'. Robot i save stiaim het bilong laser na i save muv long wankain spit. Ain we i melt i save go aut oltaim na bihain em i save kol hariap na kamap strong, na kamapim wanpela weld wantaim strongpela metalurgical bonding.
Ol bikpela samting: Laser i save givim bikpela eneji wantaim liklik hat tasol na liklik hap bilong hat-Affected Zone (HAZ), na dispela i save mekim ol wokpis i no save bagarap tumas. Em i gutpela long weldim ol liklik plet, ol gutpela hap na ol narapela kain metal.
Glosari bilong ol profesenel tok
| Profesenel Tem | Mining |
|---|---|
| Heat-Affected Zone (HAZ) | Eria klostu long 'weld seam' we i hat tasol i no melt. Wanpela liklik hap we hat- i kisim bagarap long en i save mekim na wokpis i no save bagarap tumas. |
| Molten Pool | Lokal likid metal rijon i kamap bihain long laser i meltim welding join. |
| Hat Input | Eneji we i kisim long wanwan yunit longpela bilong 'weld seam'. Wanpela bikpela gutpela samting bilong laser welding em i gat planti pawa na liklik hat tasol. |
Ol bikpela gutpela samting bilong Robotic Laser Welding
Ultra-high Repeat Positioning Accuracy
Stretpela wok bilong putim 6-eksis indastrial robot i go inap long 0.02~0.05 mm. Long wokim planti tausen wokpis, weld posisen, penetresen dip na weld fomesen i stap wankain olgeta, na i rausim ol rong bilong wok long han na i daunim tru wok gen.
Liklik senis na gutpela kwaliti bilong pes
Taim hat i no go insait tumas, ol liklik plet i no soim klia 'warpage' bihain long ol i weldim. Ol 'weld' i liklik na gutpela, na dispela i mekim na ol i no inap mekim wok bilong 'grinding' o mekim isi tru, na dispela i daunim tru 'repair rate'.
Gutpela wok bilong prosesim samting i kamap gutpela moa
Long ol weld we i gat wankain longpela, spit bilong weldim bilong laser robotik welding sistem em 3 i go inap 8 taims bilong TIG welding na 2 i go inap 5 taims bilong MIG welding. Gutpela wok i kamap gutpela tru long ol longpela stretpela weld na ol standet hap we ol i wokim long bikpela hap. Impruvmen i sot long ol sotpela, kompleks na spesel-sep weld, olsem na yumi no ken ting olsem bai i gat 10-pela taim moa gutpela wok.
Wokman-sevim Otomatik Prodaksen
Nait-sif operesen we i no gat man i was long en i stap taim wok i pinis. Ol wokmanmeri i senis long wok bilong weldim long han na i go long wokim ol program, wokim ol tul na sekim ol ikwipmen, na dispela i daunim hevi bilong kisim ol profesenel welda.
Sefti bilong wok i kamap gutpela moa
Ol opereta i stap ausait long 'laser safety enclosure', na abrusim bagarap we i kamap long strongpela lait, bikpela -temperature spata, welding smok na 'zinc vapor exposure'.
Em inap long weldim ol spesel samting
Em i sapotim 'lap welding' bilong 'carbon steel', 'stainless steel', 'galvanized sheet', 'aluminium alloy', 'copper', 'titanium alloy' na ol narapela metal. Stebol weld fomesen i ken kamap long ol samting we i gat bikpela lait taim ol i putim wantaim ol hai-pawa laser jenereta.
Hau long makim wanpela Laser Welding Robot
Ol samting we i save pasim wok bilong makim ol samting: Laser Power → Robot Body Type → Auxiliary Accessories. Seleksen skop bilong narapela samting bai i go liklik bihain tasol long ol i konfemim paramita bilong bipo.
Step 1: Painimaut pawa bilong laser bihainim ol samting bilong wok na tikpela bilong plet
Tupela kain 'fiber laser' i stap: 'continuous-wave 'fiber laser' (gutpela long 'deep penetration welding' na ol 'thick plates') na 'pulsed fiber laser' (long ol 'ultra-thin precision components). Tebol aninit i stap olsem wanpela refrens bilong 'continuous-weve fiber laser seleksen. Pasin bilong weldim i save go insait tru long 'defocus', spit bilong weldim, 'wire feeding mode', kain 'shielding gas' na 'assembly gap'. Proses trial verifikasen em i mas kamap pastaim long fomal mas prodaksen.
Seleksen Refrens Tebol bilong Kontinuos-Wev Faiba Lesa
| Meteriel | 1–1.5kW Continuous-Wave Fiber Laser | 2–3kW Continuous-Wave Fiber Laser | 6kW na antap long Continuous-Wave Fiber Laser | Spesel Toktok |
|---|---|---|---|---|
| Kabon Stil | Otogenous welding bilong ol liklik plet Liklik o wankain olsem 2 mm | Fila waia welding bilong ol plet 2-5 mm | Multi-pass dip penetresen welding bilong ol plet 5-10 mm | 2kW na 3kW model em ol bikpela opsen bilong ol jenerel straksel pat |
| Steinles Stiel | Ol samting bilong pasim gut mak bilong en i liklik o wankain olsem 2 mm | Ol 'sheet metal cabinets' we i gat tikpela bilong 2-4 mm | Ol tikpela samting bilong 4-8 mm | Argon shielding em i gutpela long abrusim 'oxidation' na 'yellow' kala i senis |
| Galvanized Steel | Ol liklik plet i no winim o wankain olsem 1.2 mm; Ol i mas rausim 'zinc layer' pastaim | Ol kebinet bilong 2-4 mm; 'oscillating welding' em i mas kamap | Ol tikpela 'galvanized' straksel komponen | Zinc vaporization i save kamapim planti hul; 'direct autogenous welding' em i tambu |
| Aluminium Aloi | Em inap long ol wokpis we i liklik tru insait long 0.8 mm | Ol i weldim ol liklik plet bilong 1-3 mm | Ol aluminium plet we i gat namel -tiknes bilong 3-6 mm | Bikpela laser reflektiviti; adoptim 'negative defocus' proses na apim 'shielding gas flow rate' |
| Kopa / Bras na ol narapela samting we i save lait gut tru | Em i hat long wokim ol gutpela weld; i no gutpela | Tinpela plet welding wantaim strongpela proses kontrol na fila waia | Hai-pawa laser antap long 6kW na 'pulsed waveform' em i mas stap | Ol i mas mekim 'surface polishing pretreatment' na 'pure argon shielding' |
Tupela tingting kranki we planti man i save kisim long taim bilong makim pawa bilong laser
Pasin bilong baim ol 'ultra-high-pawa model nating: Dispela bai mekim na ol i mas tromoi bikpela mani long baim ol ikwipmen, wara kol na sefti proteksen. Ol liklik plet i save kukim hariap. Yu mas holim 10%-20% pawa mak tasol; ol top-spec hai-pawa model i no gat wok long en.
Noken tingim pawa bilong ol samting we i save lait gut: Aluminium na kopa i save lait planti laser. Long wankain 'plate thickness', pawa bilong 'laser' em i moa long tupela taim moa long 'carbon steel'. Sapos yu makim ol pawa paramita we i kamap long 'carbon steel' dispela bai kamapim 'incomplete fusion' na 'cold welds'.
Step 2: Robot Bodi Seleksen (Skelim Tupela Kain Robot, Hanheld Laser Welding i no stap insait)
Dispela seleksen i aplaim tasol long 6-aksis ikwipmen bilong ol otomatik wokstesen, we ol i makim long prodaksen autput, prodak senis frikwensi, spes bilong faktori na baset:
1. Fiks 6-aksis Indastriel Robotik HanOl samting bilong yusim: Wokim planti prodak tasol, ol 'high-cycle production lines, na ol hevi 'thick-plate wokpis. Ol gutpela samting: Bikpela 'payload', bikpela 'optional reach range', spit bilong muv hariap, na gutpela stebiliti bilong wok longpela taim. Ol hevi: Bikpela spes bilong plua, bikpela invesmen long baim wankain 'enclosed laser safety cabin', na longpela taim bilong kirapim wok bilong senisim ol prodak.
2. Robot we i wok bung wantaim (Cobot)Ol samting bilong yusim: Namel na liklik-batch prodaksen, planti taim senis bilong ol prodak bilong planti kain prodak, liklik spes bilong faktori na liklik baset. Gutpela samting: Nogat hevi-diuti sefti kabin i nidim, i gat bikpela fleksibiliti, hariap long senisim ples na senisim ol tul, na tu em i isi long operesen na komisin. Ol hevi: I no gat planti 'payload', i no gat planti spit bilong muv olsem ol robotik han bilong indastri, na i no gat planti prodaksen kapasiti aninit long ol wok kondisen we i nidim 'deep penetration welding' bilong ol tikpela plet.
Seleksen Samari
Yu mas makim wanpela 6-aksis indastrial robot sapos yu mas wokim bikpela kapasiti na wanpela-kain mas prodaksen. Yu ken makim wanpela robot we i wok bung wantaim long wokim planti kain kain prodaksen, liklik spes bilong woksop na liklik pe bilong entri-level otomesen diploimen.
Step 3: Seleksen Seklis bilong ol As Helpim Komponen
Laser Welding Head
Ol i laikim ol het bilong weldim wantaim wok bilong weldim i save seksek, we inap long kompensetim ol spes bilong bungim ol samting we i stap namel long 0.2 mm i go inap 0.8 mm na mekim ol weld simen i kamap bikpela. Fokal length i mas wankain olsem spes bilong wok bilong ol wokpis. Ol 'oscillating welding heads' em i mas stap long ol 'galvanized steel sheets' na 'aluminium workpieces'.
Laser Jenereta
Pawa i mas bihainim mak we ol i makim long namba wan step bilong makim ol ikwipmen. Ol i rekomendim ol brens we i gat sevis bihain long salim na i no gat planti feilia. Ol i save yusim ol 'continuous-wave fiber laser long wok long 'continuous deep penetration welding', na ol i save yusim ol 'pulsed laser' long mekim ol 'ultra-thin precision pats.
Servo Wire Feeder
Wanpela 'servo-driven wire feeder em i mas stap bilong mekim waia i go insait gut na i no ken pas. Em i sapotim ol komon waia diamita bilong 0.8 mm, 1.0 mm na 1.2 mm. Ol i ken lusim 'wire feeding' long adoptim 'autogenous welding' tasol long ol 'thin-plate precision lap joints wantaim ol 'assembly gaps' we i liklik long 0.1 mm. Ol i mas mekim 'filler wire welding' long ol tikpela plet, ol bikpela spes na ol 'high-stress joints.
Weld Seam Vision Tracking System
2D Visen: I no gat bikpela pe, i gutpela long ol isipela stretpela weld.
3D Laser Vision: Em inap long painim ol spes, skelim mak bilong mak bilong mak na stretim ol samting we i no stret, na dispela em i bikpela samting long ol wokpis we i gat planti kain kain na i gat bikpela -presisen. Ol i ken rausim 'vision system' bilong daunim pe bilong ol 'single-type simpol wokpis we ol i wokim planti.
Indastrial Sila
Chiller i mas wankain olsem pawa bilong laser. Dual-temperature dual-control chillers em ol i nidim long ol hai-pawa model long mekim laser jenereta na weldim het i kol wanwan. Ol 'chiller' we i no bikpela tumas bai kirapim pawa bilong ol ikwipmen na daunim stret wok bilong prodaksen lain saikel. Ekstra 'cooling capacity margin' bilong ol 'chiller' i mas stap tasol long ol woksop we i gat bikpela temperaja.
Ol bikpela samting bilong wok long 'Robotic Laser Welding'
Arc Start / Arc End Control
Putim ol 'gradual power ramp-up' na 'ramp-down' wok insait long robot program bilong abrusim ol 'porosity' long taim bilong 'arc initiation' na ol 'crater cracks' long taim bilong pinis bilong 'arc'. Skelim taim bilong 'post-flow shielding gas duration bilong ol liklik plet long stopim 'weld oxidation'.
Ol parameta bilong welding bilong 'oscillation'
Standet 'oscillation width' i stat long 0.6 mm i go inap 1.5 mm wantaim wanpela 'oscilation frequency' bilong 10-30 Hz. Ol i mas yusim bikpela 'oscillation amplitude' long ol bikpela 'assembly gap'.
Refrens Raun Spid bilong ol Robot (Kontinuus-Wev Faiba Lesa)
Thin-plate autogenous sealing welds: 800–2000 mm/min
Namel na tikpela plet fila waia 'structural welds': 300-800 mm/min
Ol wokpis bilong aluminium aloi we i save lait gut tru: 200-500 mm/min
Multi-layer & Multi-pass Welding
Long ol plet we i tik moa long 6 mm, ol i mas wokim 'layered welding'. Yusim bikpela pawa bilong 'root pass' long mekim welding i go insait, na daunim pawa bilong 'capping pass' long mekim 'weld' i luk gut. Ol i mas klinim 'surface oxide leia' bihain long olgeta 'welding leia'.
Long lukim sapos mipela i fit, putim wanpela gutpela samting long ai bilong wanpela enjinia. Salim hap droing bilong yu, taim bilong saikel, na ol sel konstraksen, na mipela bai kam bek wantaim wanpela konfiguresen na wanpela lid taim.