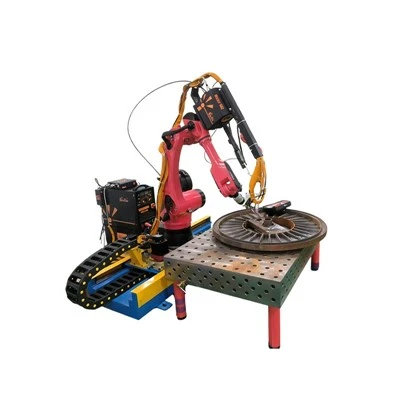
Hau long makim CO2 Welding Robot
Tok i go pas
100% 'pure CO2 gas metal arc welding' em i nambawan kos-welding proses bilong kabon ain. Em i planti manmeri i save yusim long wokim ol 'steel structure', wokim ol masin bilong wokim haus, wokim ol freim bilong trela, lukautim ol masin bilong egrikalsa, na ol otometik prodaksen lain we i gat ol 'welding robot'.
Olsem wanpela 'active shielding gas', kabon daioksait i save go insait long ol 'metalurgical reactions' aninit long ol 'high-temperature electric arcs, we i mekim em i narapela long MIG welding we i yusim ol 'pure inert gases' na 'argon-based MAG mixed gas welding. Sapos ol i skelim gut 'base metal thickness', ol samting bilong weldim na ges bilong banisim, ol i ken mekim gutpela wok bilong weldim na liklik pe bilong wokim samting. Sapos yu no yusim gut dispela wok bilong weldim, dispela bai kamapim ol hevi long weldim olsem ol samting i kapsait, ol hul, paia na ol samting bilong ol weld join bai bagarap.
Ol as tingting bilong 'Pure CO2 Welding Robot'
Kabon daioksait i gat ol gutpela kemikel samting aninit long nomol tempereja na presa bilong win. Tasol, long wok bilong weldim otomatik bilongCO2 Robot bilong weldim samting, em i save go insait long ol 'decomposition reactions' long bikpela tempereja bilong wanpela 'electric arc' (antap long 2000 digri), na i save soim strongpela kemikel ektiviti na i save kirapim ol 'metallurgical reactions' we i gat 'oxidation' na 'carburization' wantaim 'molten pool metal', na i no save rausim tasol win i stap klostu. Wok bilong weldimCO2 Robot bilong weldim samtingi dipen long wanpela 'ective electric arc' long meltim 'base metal' na 'welding wire' long kamapim wanpela 'weld joint', na 'shielding gas' i save pasim oksijen na 'nitrogen' insait long win long abrusim ol hevi bilong 'porosity'.

Ol bikpela gutpela samting bilong 'Pure CO2 Welding'
Bikpela penetresen dip: Aninit long wankain 'welding current' na 'voltage' paramita, 'fusion zone' i dip na bikpela. Ol i ken kisim ful penetresen bilong ol tikpela plet wantaim ol liklik -sais weldim masin na i no gat bikpela hat i go insait.
Spit bilong weldim hariap: Em i save givim gutpela 'deposition efficiency'. Sapos ol i wok long weldim ol samting long rot bilong robot, dispela inap long strongim wok bilong kamapim planti samting.
Bikpela strong bilong karim ol doti bes metal: Hai-temperature lektrik ark inap long kukim ros na oksait skel, na daunim wok bilong grindim pre-weld bilong ol ros ain straksa na olpela wokpis ausait, we i mekim em i gutpela tru long ol wok bilong lukautim na stretim ol samting.
Ol hevi we i stap insait long 'Pure CO2 Welding'
1. Elektrik ark i no stap gut wantaim bikpela nois bilong weldim. Windo bilong 'adjustable process parameter' em i liklik, na liklik 'parameter' deviesen bai kamapim planti 'spatter'.
2. Bikpela 'spatter volume' i save kamapim bikpela wok long 'post-weld grinding na slag cleaning, we i save apim olgeta kos bilong ol wokpis we i luk olsem -greid.
3. Sot-seket trensfe na globular trensfe tasol inap long kamap, tasol sprei trensfe i no inap kamap. Ol liklik plet i save kukim hariap long taim bilong weldim, olsem na dispela pasin i no inap long ol wokpis we i gat strongpela lukluk long en.
4. Kaburisasen i save kamap long ol 'weld seams'; olsem na, ol i no ken yusim 'pure CO2 shielding' long 'stainless steel' na 'aluminium alloy welding'.
Tebol bilong skelim wok na wok kondisen namel long 100% CO2 na kain kain Argon-Bes Miks Shielding Ges
| Ges bilong banisim | Dip bilong go insait | Level bilong Spatter | Arc Stability | Lukluk bilong Weld Bid | Tiknes bilong plet we i stret | Metal Transfer Mode | Reletiv Kost | Ol kain aplikesen senario |
|---|---|---|---|---|---|---|---|---|
| 100% CO2 | Maksimum | Hai | Turangu | Gros wantaim bikpela strong | Namel na tik kabon ain | Sot-seket trensfe, globular trensfe | Daunbilo tru | Ol 'steel structures', ol masin bilong wokim haus, ol 'robotic welding' bilong wokim ol tikpela plet, wok mentenens long gaden |
| C25 (75%Ar + 25%CO2) | Dip | Midium | Gutpela | Smut | Tinpela i go long namel-tikpela kabon ain | Sot-seket trensfe, globular trensfe | Midium | General sheet metal, assembly line robotic welding |
| 90%Ar + 10%CO2 | I no bikpela | Daunbilo | Nambawan | Em i gutpela na luk nais | Ol liklik kabon ain pepa | Sot-seket trensfe, sprei trensfe (bikpela karent) | Em i antap liklik | Ol liklik plet bilong bodi bilong kar, robotik welding bilong ol bikpela hap bilong lukluk- |
| 85%Ar + 15%CO2 | I no bikpela | Daunbilo | Nambawan | Smut | Ol jeneral hap bilong ain | Sot-seket trensfe, sprei trensfe (bikpela karent) | Em i antap liklik | Otometik welding bilong ol kebinet na ol ikwipmen banis |
| Argon-Helium-CO2 Ternary Mixed Gas | I no bikpela | Daunbilo | Em i narakain tru | Lait na gutpela | Bikpela-strongpela tikpela ain | Sot-seket trensfe, sprei trensfe, puls trensfe | Nambawan | Bikpela-strongpela tikpela ain; ol i no save yusim planti taim long steinles stiel |
| 98%Ar + 2%O2 (Stainless Steel Special) | I no bikpela | Daunbilo tru | I no senis senis | Glossy | Steinles stiel | Sot-seket trensfe, sprei trensfe | Hai | Ol steinles stiel prodak, steinles stiel robotik welding lain |
| 100% Pure Argon | I no dip | Daunbilo tru | Em i narakain tru | Lait na gutpela | Ol metal we i no gat ain long olgeta kain tiknes | Sprei trensfe | Hai | Weldim bilong aluminium aloi, kopa, taiteniam aloi; tambu tru long kabon ain CO2 welding |
1. Long ol liklik plet na wokpis we i gat strongpela lukluk: Putim 90%Ar/10%CO2 o 85%Ar/15%CO2 miks ges pastaim; C25 i ken kisim long ol jenerel aplikesen we i gat wankain kos; 100% klinpela CO2 em i no gutpela.
2. Long ol 'thick-plate steel structures, heavy-duty mentenens, ol fil operesen, ol projek we i no gat bikpela pe na ol hait weld long robotik welding: Adoptim 100% CO2, we i gat inap 'penetration', gutpela pasin bilong karim ol 'rusty base metals' na prais bilong yunit ges i daunbilo tru.
3. Long ol wokpis bilong 'stainless steel': Yusim argon-oksijen miks ges tasol. Noken putim 'pure CO2' long stopim 'weld carburization', 'intergranular corrosion' na 'cracking'.
4. Long aluminium aloi, kopa na titanium aloi: Pure argon tasol i orait; olgeta CO₂- we i gat 'shielding gas' insait long en em i tambu tru.
5. Long ol robotik otomatik prodaksen lain: Yusim miks shielding ges long ol weld we i stap ples klia, na yusim 100% klinpela CO2 long ol weld we i stap hait olsem 'chassis' na ol 'internal stiffeners'.
Ol Jeneral Paramita Seting Spesifikasen bilong Pure CO2 Welding Masin
1. Long wankain spit bilong givim kaikai long waia, 'welding voltage' bilong 'pure CO2 welding' bai go antap long 1~3 V taim yu skelim wantaim C25 miks ges welding. Long wanem, i gat liklik 'parameter adjustment window', ol i mas mekim 'fine-tuning' long liklik hap bilong 0.5 V long olgeta taim.
2. Ol i mas yusim sotpela -ark welding long olgeta hap bilong wok, we em i wanpela bikpela rot bilong daunim ol pipia.
3. Long ol masin bilong weldim inveta we i gat 'constant-voltage', taim ol i bungim 'voltage' na 'wire feeding speed' dispela i makim 'arc length'. Ol hevi bilong 'arc' we i no stret i no inap long stretim sapos yu stretim wanpela 'parameter' tasol.
4. Stretim 'inductance': putim liklik 'inductance' long ol liklik plet na bikpela 'inductance' long ol bikpela plet long daunim ol 'spatter' na strongim 'electric arc'.
5. Standet waia stik-aut longpela i stat long 10 mm i go inap 15 mm. Longpela stik-aut tumas bai mekim ol hevi bilong 'spatter' na 'porosity' i go bikpela moa.
Nomal arc: Nois i save pairap oltaim na wankain, wankain olsem nois bilong taim yu praim bekon. Nois bilong 'arc' we i no wok gut: Nois bilong 'crackling' o 'popping' i save kamap namel long taim na strongpela, planti taim i save kamap bikos 'voltage' i liklik, 'arc' i longpela tumas o 'wire' i stap longpela tumas.
Ol mak bilong makim ol masin bilong weldim we i gutpela long weldim wantaim CO2
1. Ol ikwipmen i mas sapotim 'voltage' na 'wire feeding speed' we yu ken senisim oltaim insait long bikpela mak.
2. I gat wok bilong stretim 'inductance' / 'arc slope', we em i bikpela samting long 'pure CO2 welding'.
3. Wanpela-knob 'synergic adjustment' na 'pulse function' em ol 'bonus configurations', we i save givim ol gutpela samting long 'thin plate welding'.
4. Inap 'duty cycle' aninit long 'rated current' bilong abrusim 'overheating' na 'shutdown' taim ol i wok long 'long-seam robotic welding long ol tikpela plet.
5. Em inap long yusim planti waia we i gat 0.8 mm, 1.0 mm na 1.2 mm.
6. Ol ofisel faktori paramita bilong ol ikwipmen i mas sapotim 100% CO2 shielded welding; sapos yu no givim tok orait long senisim dispela bai pinisim waranti.
1. Sapotim ol dijitel komunikesen protokol olsem Modbus o Profinet long kamapim wok bung wantaim robot kontrol kebinet.
2. Em i ken wok wantaim ol 'external separated wire feeders' bilong inapim askim bilong 'long-'distance wire feeding' bilong ol 'robot cantilever'.
.
4. Sapotim ol 'segmented program parameters' long senisim ol 'welding specifications' bilong 'multi-layer' na 'multi-pass welding'.
5. Putim ol 'external interface' bilong ol 'automatic torch cleaning stesin' na ol 'anti-spatter spraying devices.
Seleksen Tebol bilong 100% Pure CO2 Welding bilong ol wokpis insait long ol kain kain indastri
| Kain wokpis | Tipikel Plet Tiknes | Rekomendasen bilong 100% CO2 | Diskripsen bilong aplikesen |
|---|---|---|---|
| Woksop bilong ain straksa, ol samting bilong bris | Bikpela o wankain olsem 6 mm | Strongpela rekomendesen | Ol weld we i hait na i nidim dip penetresen; gutpela kos bilong mas robotik welding |
| Agrikalsa masin chasis, tikpela braket mentenens | 3~10 mm | Ol lain i rekomendim | Ol 'base metal' i save gat ros; nogat strongpela lo bilong lukluk long pes bilong en long wok mentenens |
| Ol hevi masin bilong wokim haus, ol bensin tenk bilong digim graun | 6~25 mm | Ol lain i rekomendim | Em i gutpela long mekim 'multi-layer' na 'multi-pass welding; bikpela rot bilong stretim ol masin bilong wokim ol robot |
| Trela 'chassis', ol 'frame stiffeners' | 4.8~10 mm | Ol lain i rekomendim | Strong bilong straksa em i namba wan samting; ol i ken rausim ol pipia long rot bilong 'centralised post-weld grinding' |
| Mentenens bilong ol tikpela hap bilong ol jeneral ikwipmen | Moa long 5 mm | Ol lain i rekomendim | Em i gutpela tru long ol doti wokpis we ol i yusim ausait long haus |
| Ol liklik -gej bodi panel bilong kar, ol hap bilong karamapim ausait | <1.2 mm | Nogat rekomendesen | Bikpela hevi bilong kukim - wantaim bikpela kos bilong wok long grindim; ol i yusim 'mixed shielding gas' insait long ol 'robotic production lines' |
| Ol 'stainless steel' kebinet, ol samting bilong bilasim | Olgeta tiknes | Tambu tru | Weld carburization bai kamapim bikpela bagarap long 'corrosion resistance' na ol 'mechanical properties' |
| Nupela eneji aluminium aloi haus, aluminium freim | Olgeta tiknes | Tambu tru | Pure argon MIG welding tasol i orait |
Long lukim sapos mipela i fit, putim wanpela gutpela samting long ai bilong wanpela enjinia. Salim hap droing bilong yu, taim bilong saikel, na ol sel konstraksen, na mipela bai kam bek wantaim wanpela konfiguresen na wanpela lid taim.